Tren industri
2026-10-21
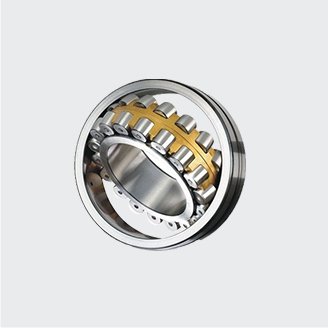
Konveyor darat sepanjang 1,6 km di sebuah tambang tembaga di Chili kehilangan bantalan katrol ekornya setiap enam minggu. Bantalan bola dalam alur asli bekerja pada kecepatan 180 putaran/menit di bawah beban radial terukur 320 kN, dan poros berada 1,4 derajat di luar garis pada ujung penggerak. Penggantinya adalah bantalan rol bulat 22320, dan posisinya kini telah berjalan selama dua tahun berturut-turut dengan jadwal pelumasan yang sama. Urutan keputusan itulah yang didokumentasikan dalam panduan ini, mengikuti praktik seleksi yang diterapkan oleh Perusahaan Bantalan & Transmisi Shanghai Yinin pada rangkaian bantalan rol bulatnya, mulai dari seri kompak 21300 hingga seri 24100 yang berat.
Beban radial menentukan ukuran bantalan; tingkat guncangan menentukan rangkaiannya. Bantalan rol bulat adalah bantalan gelinding dua baris dengan rol berbentuk tong yang berjalan pada lintasan luar berbentuk bola, yang memungkinkan poros beroperasi dengan ketidaksejajaran sudut hingga sekitar 2 derajat sambil membawa gabungan beban radial dan aksial yang berat di kedua arah.
Hitung beban bantalan dinamis ekuivalen P sebelum membuka katalog apa pun. Untuk gabungan beban radial Fr dan beban aksial Fa, gunakan persamaan standar P = X x Fr Y x Fa, dimana X dan Y adalah faktor yang dipublikasikan untuk setiap rangkaian bantalan. Kemudian kalikan beban kondisi tunak dengan faktor pelayanan sebelum membandingkannya dengan nilai beban dinamis C: gunakan 1,5-2,0 untuk konveyor sabuk, kipas dan kotak roda gigi, dan 2,0-3,0 untuk penghancur, penyaring, dan pengepres. Layar getar khususnya memaparkan bantalan pada percepatan puncak 4-5 g, yang tidak pernah terungkap dalam perhitungan beban statis.
Setelah P diketahui, umur rating dasar mengikuti dari L10 = (C/P)^(10/3) juta putaran. Eksponen 10/3 adalah kemiringan Weibull untuk elemen roller kontak garis, lebih rendah dari eksponen 3 yang digunakan untuk bantalan bola, sehingga bantalan rol lebih sensitif terhadap perubahan beban yang kecil. Bagan di bawah menunjukkan mengapa pemilihan seri penting: ini adalah peringkat beban dinamis indikatif untuk empat seri bantalan rol bulat pada poros 100 mm yang sama.
Peringkat beban radial dinamis C untuk seri lubang 100 mm, varian kelas E yang khas.
Untuk tugas konveyor standar dan guncangan sedang, praktik umum di peralatan konstruksi dan pertambangan adalah memulai dengan seri 22200, yang memberikan rasio terbaik antara kapasitas muatan dan ukuran selubung.
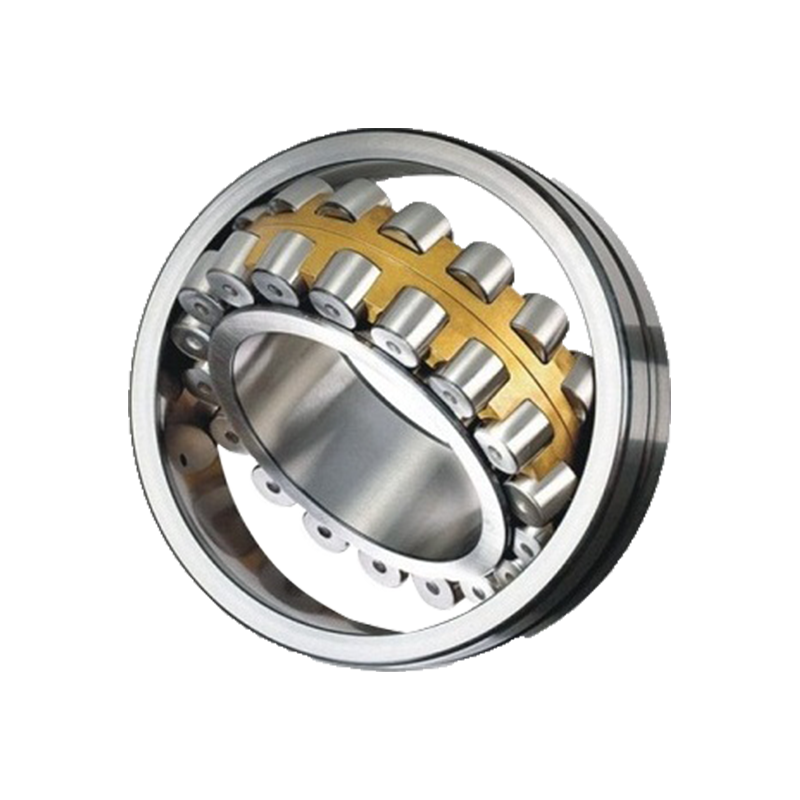 Bantalan Rol Bulat Seri 22200 untuk Penggunaan Industri Berat Seri ini menawarkan rasio kapasitas beban terhadap ukuran yang seimbang, menjadikannya pilihan pertama yang praktis untuk peralatan konveyor dan pertambangan. Desainnya yang menyelaraskan diri menangani misalignment dan beban aksial moderat di kedua arah. Lihat Produk →
Batas kecepatan bantalan rol bulat ditentukan oleh geometri sangkar dan massa roller, bukan oleh diameter lubang saja. A 22220 melumasi hingga sekitar 2.400 putaran/menit, 23120 mencapai kira-kira 2.800 putaran/menit, dan 22320 berhenti mendekati 1.800 putaran/menit karena roller yang lebih besar menghasilkan gaya sentrifugal yang lebih besar.
Bila kecepatan pengoperasian melebihi sekitar 70% dari kecepatan batas, alihkan dari sangkar baja tekan standar ke sangkar kuningan yang dikerjakan dengan mesin. Kuningan bekerja lebih dingin, lebih tahan terhadap pelumasan marjinal, dan tahan terhadap suhu lebih tinggi yang ditemukan di pabrik baja dan pabrik semen.
Suhu menetapkan batas kedua. Bantalan standar beroperasi dari -30 °C hingga 120 °C; dengan cincin yang distabilkan panas, bantalan yang sama bekerja hingga 200 °C, tetapi jarak bebas internal yang dipilih harus dibuka untuk menyerap perbedaan ekspansi antara poros, cincin, dan rumahan. Untuk poros berputar besar pada kipas, pompa, dan generator, yang mana kecepatan lebih penting daripada beban ultimit, seri 23000 adalah titik awal yang tepat.
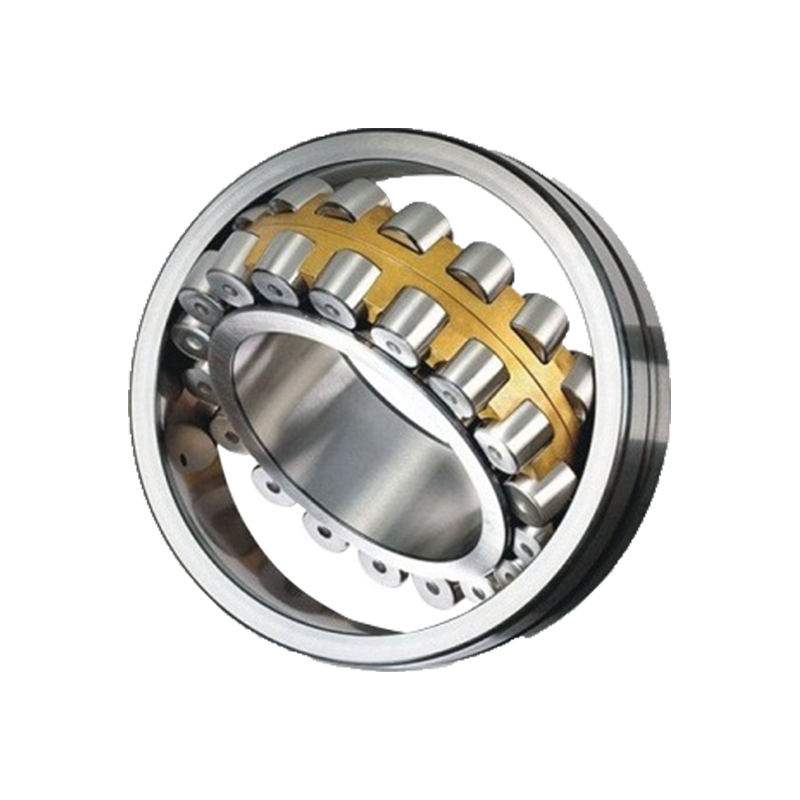 Bantalan Rol Bulat Seri 23000 untuk Poros Berputar Kecepatan Tinggi Dirancang untuk poros besar pada kipas, pompa, dan generator, bantalan ini mengutamakan kecepatan dibandingkan beban akhir. Ini menyelaraskan diri untuk mengimbangi defleksi poros dan mendukung beban radial yang berat dalam kondisi yang berat. Lihat Produk →
Lebih banyak bantalan rol bulat yang rusak karena jarak bebas yang salah dan pelumasan yang buruk dibandingkan karena beban berlebih. Pilih jarak internal radial sebelum Anda mengonfirmasi kecocokannya. Kesesuaian poros yang ketat menghabiskan 60-80% dari batas interferensi dari jarak bebas yang dipasang, dan operator tidak dapat melihat kerugian sampai housing mulai panas.
Untuk pelumasan gemuk, pilih gemuk yang kekentalan oli dasarnya sesuai dengan kecepatan dan suhu: biasanya ISO VG 220 untuk bantalan lubang 80-150 mm yang beroperasi pada suhu 60-90 °C, dan ISO VG 320-460 untuk sistem oli sirkulasi di pabrik rolling dan mesin press berat. Interval pelumasan ulang berkisar dari sekitar 500 jam servis berat terus menerus hingga 4.000 jam untuk posisi bersih dengan muatan ringan.
Ukuran lubang yang sama dapat membawa beban hampir dua kali lipat saat Anda berpindah dari seri 22200 ke seri 22300, jadi jangan pernah membekukan seri sebelum diameter poros dan tata letak housing diperbaiki. Perbandingan di bawah ini adalah tabel pilihan yang digunakan untuk sebagian besar posisi industri berat.
| Seri | Desain rol | Cr, lubang 100 mm | Batas kecepatan | Posisi tugas berat yang khas |
| 22200 | Baris ganda standar | sekitar 285 kN | 2.400 putaran/menit | Konveyor, kipas, gearbox |
| 22300 | Rol berukuran besar dalam OD yang sama | sekitar 540 kN | 1.800 putaran/menit | Penghancur, layar, pengepres |
| 23000 | Rol ramping, kecepatan lebih tinggi | sekitar 345-485 kN | 2,800 putaran/menit | Pompa, turbin, motor besar |
| 23200 | Memperluas 23000 profil | sekitar 520 kN | 2.000 putaran/menit | Mesin getaran berat |
| 24000/24100 | Rol ekstra lebar dan besar | di atas 600 kN | 1,200-1,500 putaran/menit | Pabrik penggilingan, tempat pembakaran, berkas tali |
Jika faktor penentunya adalah ketahanan terhadap guncangan dan getaran, seri 22300 adalah jawaban yang biasa. Rolnya yang berukuran besar menyebarkan tegangan kontak ke area yang lebih luas, dan hal ini persis seperti yang dibutuhkan oleh kepala penghancur atau dek layar bergetar. Untuk kiln dan pabrik terbesar, seri 24000 dan 24100 adalah satu-satunya solusi praktis.
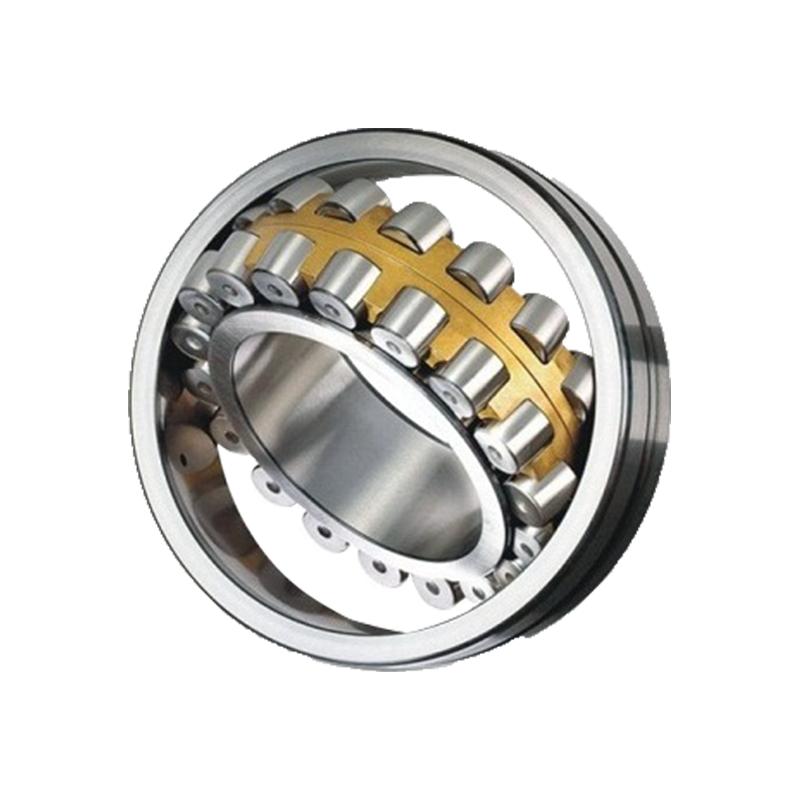 Bantalan Rol Bulat Seri 22300 untuk Guncangan dan Getaran Menampilkan roller berukuran besar yang menyebarkan tekanan kontak, seri ini cocok dengan kepala penghancur dan layar getar. Ini menahan beban benturan dan ketidaksejajaran sekaligus mengurangi gesekan dan timbulnya panas di lingkungan yang keras. Lihat Produk →
Bantalan hanya dapat diandalkan jika dibandingkan dengan dudukan poros, dudukan rumah, dan pelumasan yang mengelilinginya. Sebelum pemasangan, ukur kebulatan dan lancip kedua dudukan: penyimpangan di atas IT5/2 pada jurnal poros akan merusak cincin bagian dalam dan muncul sebagai titik panas dalam satu jam pertama pengoperasian.
Gunakan press fit pada cincin yang berputar: untuk cincin bagian dalam yang berputar, pilih toleransi poros p6 atau r6; untuk cincin luar yang berputar, ukuran housing harus K7 atau M7. Pasang dengan pemanas induksi dan jangan pernah memukul permukaan cincin dengan palu. Catat jarak bebas internal sebelum dan sesudah pemasangan, dan pastikan pengurangannya sesuai dengan perkiraan 60-80% dari batas kesesuaian tekan. Setelah satu jam pertama, suhu kandang akan berada pada kisaran 60-90 °C; kenaikan melebihi 100 °C berarti kelas izin atau pelumasnya salah.
Jawaban langsung atas pertanyaan yang paling sering muncul ketika bantalan rol bulat ditentukan untuk peralatan industri berat.
Kedua seri mencakup rentang diameter poros yang sama, namun bantalan 22300 menggunakan rol yang jauh lebih besar. Pada lubang 100 mm, 22320 membawa nilai beban dinamis mendekati 540 kN, sedangkan 22220 sekitar 285 kN. Pilih 22300 untuk penghancur, penyaring dan pengepres; pilih 22200 untuk konveyor dan kipas.
Bantalan rol bulat mendukung beban gabungan di kedua arah aksial. Dengan beban radial sedang, beban aksial yang dapat digunakan kira-kira sepertiga dari nilai radial dinamis. Di atas itu, verifikasi faktor X dan Y dari katalog, karena rasio beban aksial terhadap radial mempengaruhi beban ekuivalen P secara langsung.
Seri standar mentolerir ketidaksejajaran sudut statis hingga 2 derajat antara poros dan garis tengah housing, dan beberapa desain seri ringan mencapai 3 derajat. Tunjangan ini mencakup defleksi poros dan kesalahan pemasangan, bukan poros bengkok atau pondasi pengendapan. Periksa pola kontak setelah dijalankan pertama kali jika aplikasi mendekati batas.
Bantalan rol bulat yang dilumasi gemuk pada katrol konveyor 180 putaran/mnt biasanya memerlukan pelumasan ulang setiap 1.000-2.000 jam pengoperasian, dan setiap pelumasan harus membersihkan 10-15% volume gemuk. Roller yang panas dan lambat di kiln mungkin perlu diberi pelumas ulang setiap 500 jam, sedangkan tugas kipas yang bersih bisa memakan waktu hingga 4.000 jam. Sistem berpelumas oli paling baik dikelola dengan analisis oli rutin.
Produk kami yang disediakan
Hubungi kami
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Area Industri Huangxu, Dantu, Kota Zhenjiang, Provinsi Jiangsu, Cina
Industri