Tren industri
2026-10-14
Bantalan bola dalam alur 6205 rusak setelah 2.000 jam berjalan di jalur pengemasan, sementara nomor komponen yang sama beroperasi selama 18.000 jam di mesin tetangga. Perbedaannya jarang terletak pada kualitas baja yang tercetak pada kotak; itu adalah proses pemesinan CNC yang mengubah baja itu menjadi lintasan yang akurat hingga beberapa mikrometer. Proses itu menentukan berapa lama bearing akan bertahan.
Pemesinan CNC adalah tulang punggung produksi bantalan bola modern. Setiap lintasan konsentris, setiap jarak bebas internal yang terkontrol, dan setiap putaran senyap bergantung pada peralatan mesin yang mampu menghilangkan material dengan akurasi yang dapat diulang. Artikel ini menjelaskan rute produksi dari batangan batangan hingga bantalan jadi, nilai presisi yang dihasilkan, dan pemeriksaan yang harus Anda terapkan sebelum mempercayai pemasok.
Setiap cincin bantalan presisi adalah produk dari rangkaian CNC yang terkontrol, bukan satu lintasan pemotongan. Rutenya sama apakah materialnya adalah baja krom GCr15 (52100), baja tahan karat 440C, atau tingkat bantalan lainnya: membentuk, mengeraskan, menggiling, dan menyelesaikan.
Dalam keadaan lunak, mesin bubut CNC mengubah cincin bagian dalam dan luar menjadi bentuk mendekati jaring, menghasilkan lubang, diameter luar, permukaan, talang, dan alur dangkal yang nantinya akan menjadi jalur balap. Pusat pembubutan modern memiliki dimensi sekitar ±15 hingga ±25 mikrometer pada tahap ini. Kedengarannya longgar jika dibandingkan dengan toleransi akhir, namun hal ini penting: sisa stok harus cukup seragam agar garis gerinda dapat melepaskannya tanpa memaksa cincin berubah bentuk. Berbelok juga menentukan ketepatan. Jika permukaan cincin tidak sejajar dengan lubang setelah operasi ini, penggilingan tidak dapat memulihkan kesalahan sepenuhnya di kemudian hari.
Setelah diputar, cincin dikeraskan dan ditempa hingga sekitar 58 hingga 63 HRC untuk memberikan ketahanan aus pada baja. Perlakuan panas juga mendistorsi geometri: cincin bisa berbentuk oval beberapa mikrometer, dan diameter luar atau lubang bisa bertambah atau menyusut. Oleh karena itu, pengerasan bukanlah langkah terakhir. Ini adalah langkah yang memerlukan penggilingan presisi, karena cincin yang mengeras hanya dapat diperbaiki dengan pemesinan abrasif.
Dalam keadaan mengeras, cincin bergerak melalui urutan penggilingan di mana setiap permukaan diselesaikan secara terpisah:
Superfinishing mengikuti penggilingan. Batu berosilasi halus menghilangkan logam robek dan berlumuran yang ditinggalkan oleh roda gerinda, meninggalkan jalur dengan kekasaran permukaan Ra antara 0,05 dan 0,2 μm untuk bantalan standar dan di bawah 0,03 μm untuk kelas presisi tinggi. Lapisan permukaan ini merupakan tempat terjadinya sukses atau gagalnya bearing lebih awal: lintasan yang kasar menghasilkan gesekan, panas, dan kebisingan jauh sebelum keausan terlihat.
Sebuah bearing hanya akan memiliki presisi yang tinggi jika komponennya paling tidak presisi. Elemen penggulung dan sangkar yang memberi jarak pada elemen tersebut mempunyai kebutuhan pemesinan tersendiri, dan di sinilah pemotongan biaya pertama kali terlihat.
Bola baja awalnya berupa kawat, yang dikepalai dengan dingin menjadi bola kasar, kemudian dipotong dengan kilat, diberi perlakuan panas, dan digiling dalam beberapa lintasan. Operasi pemukulan terakhir menggunakan pelat tetap dengan bubur abrasif untuk membawa bola ke tingkat akurasi yang mengejutkan sebagian besar pembeli pertama kali: dalam satu bantalan bermutu tinggi, diameter bola disesuaikan hingga sekitar 0,5 μm atau kurang. Bola yang tidak bulat mendistribusikan beban secara tidak merata, itulah sebabnya produsen yang melewatkan lapping tidak dapat mengirimkan bantalan yang tenang atau tahan lama. Jika aplikasi Anda bergantung pada perilaku berjalan yang konsisten, tinjau nilai bola baja yang ditawarkan oleh pemasok bantalan khusus alih-alih berasumsi bahwa setiap bola sama.
 Produsen Bantalan Bola Baja Kustom, Pabrik Perusahaan Bantalan & Transmisi Shanghai Yinin Adalah Produsen Bantalan Bola Baja Cina dan pabrik Bantalan Bola Baja khusus, ... Lihat Produk →
Kualitas bola ditentukan oleh ISO 3290, di mana angka mutu yang lebih rendah berarti toleransi diameter yang lebih ketat dan kebulatan yang lebih baik. G20 adalah nilai minimum tipikal untuk bantalan alur dalam standar; G10 dan yang lebih halus umum digunakan untuk mesin dengan presisi lebih tinggi dan kecepatan lebih tinggi. Kemiringan mempengaruhi pola kontak antara bola dan jalur balap, dan oleh karena itu juga mempengaruhi tingkat getaran dan umur bantalan yang dirakit.
Kandang diproduksi dengan tiga cara utama:
Sangkar mengontrol seberapa merata jarak bola. Sangkar dengan kantong yang tidak konsisten memungkinkan bola tergelincir dengan kecepatan tinggi dan berderak saat start dingin, dan merupakan salah satu bagian pertama yang rusak saat terkena beban kejut.
Nilai presisi bukanlah label pemasaran; itu adalah serangkaian batas terukur yang ditentukan oleh ISO 492 dan ditandai P0, P6, P5 atau P4. Skala ABEC yang digunakan di Amerika Utara mengikuti logika dimensi yang sama, dengan ABEC 1 berhubungan dengan P0 dan ABEC 5 mendekati P5. Parameter penggilingan CNC, frekuensi ganti roda, kontrol cairan pendingin, dan umpan balik pengukuran semuanya diatur sesuai dengan tingkatan yang harus dipegang oleh garis.
| Karakteristik | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Deviasi diameter lubang (μm) | 0 hingga -10 | 0 hingga -8 | 0 hingga -6 |
| Runout radial bantalan rakitan (μm) | maks 12 | maks 8 | maks 4 |
| Kebulatan raceway yang khas setelah penggilingan (μm) | 1.0-2.0 | 0,5-1,0 | 0,2-0,5 |
| Kekasaran permukaan raceway yang khas Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Pindah dari P0 ke P5 bukan berarti grinding lebih lama. Hal ini berarti memilih bahan baku yang lebih baik, meningkatkan tingkat penggilingan yang lebih kecil, mengganti roda lebih sering, menggunakan batu superfinishing yang lebih halus, dan melakukan pengukuran di lingkungan yang suhunya dikontrol, karena toleransi bantalan ditentukan pada 20 °C. Semua ini meningkatkan waktu siklus dan biaya, itulah sebabnya pembeli berpengalaman tidak menentukan P5 untuk konveyor yang berjalan sempurna pada P0. Aturan praktisnya adalah memilih grade terendah yang memenuhi persyaratan kecepatan, runout, dan kebisingan aplikasi, lalu memastikan bahwa pemasok dapat mempertahankan grade tersebut secara konsisten di seluruh batch produksi. Batasan pastinya berbeda-beda tergantung ukuran bantalan dan edisi standar, jadi selalu verifikasi dengan laporan inspeksi yang dikeluarkan bersama batch tersebut.
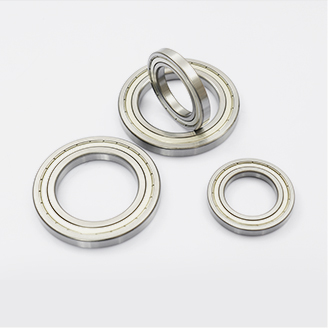
Itu Kelas presisi P6 dan P5 pada bantalan seri 6000 mesin CNC berbeda dalam penyimpangan lubang dan diameter luar, keakuratan pengoperasian, dan biaya proses penggilingan itu sendiri. Secara paralel, kesesuaian poros dan rumah yang direkomendasikan untuk bantalan ABEC 5 menjadi lebih kritis seiring dengan semakin ketatnya toleransi; menekan cincin P5 ke dalam rumahan dengan interferensi berlebih dapat merusak bentuk raceway melebihi keakuratan produksinya.
Jika Anda membutuhkan keluarga yang konkret untuk membandingkan angka-angka tersebut, maka Bantalan bola dalam alur seri 6200 diproduksi tepat pada kelas toleransi ini dan merupakan salah satu seri yang paling banyak diverifikasi dalam pengadaan industri.
 Produsen Bantalan Bola Alur Dalam Seri 6200 Kustom, Pabrik Perusahaan Bantalan & Transmisi Shanghai Yinin Adalah Produsen Bantalan Bola Alur Dalam Seri 6200 China dan Produsen Bantalan Bola Dalam Alur Seri 6200 kustom... Lihat Produk →
Bahkan ketika sertifikat menunjukkan kelas toleransi yang benar, bantalan dapat rusak lebih awal jika jalur pemesinan meninggalkan kerusakan yang tersembunyi. Lima cacat berikut ini merupakan penyebab sebagian besar kegagalan bantalan prematur di pasaran:
Itu pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
Anda tidak dapat melihat kualitas proses CNC dari sebuah foto, namun Anda dapat mengajukan pertanyaan yang tepat dan meminta dokumen yang tepat. Gunakan daftar di bawah ini sebagai titik awal untuk evaluasi pemasok.
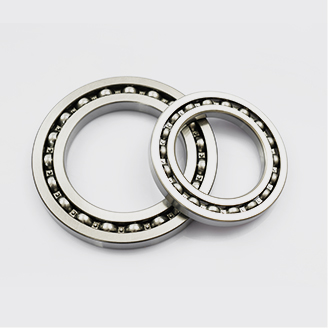
Saat Anda menerjemahkan pemeriksaan ini ke dalam keputusan pembelian, mulailah dengan kelompok bantalan yang sesuai dengan mesin tersebut. Itu rentang bantalan bola dalam alur adalah titik awal default untuk sebagian besar peralatan berputar karena ini menyeimbangkan kapasitas beban, kecepatan, dan biaya dalam berbagai ukuran dan kelas presisi. Apa pun nomor komponennya, ingatlah bahwa proses pemesinan CNC di belakang bantalan tidak terlihat setelah perakitan, namun proses tersebut membentuk setiap karakteristik kinerja yang akan Anda ukur nanti. Pahami rantai pembubutan, penggilingan, penyelesaian akhir, dan pengukuran, dan Anda berhenti membeli nomor suku cadang dan mulai membeli kemampuan pemesinan yang telah terbukti.
 Pemasok Bantalan Bola Alur Dalam Grosir, Pabrik Sebagai Pemasok Bantalan Bola Alur Dalam Cina dan pabrik Bantalan Bola Alur Dalam, Bantalan & Transmisi Shanghai Yinin memasok ... Lihat Produk →
Produk kami yang disediakan
Hubungi kami
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Area Industri Huangxu, Dantu, Kota Zhenjiang, Provinsi Jiangsu, Cina
Industri